


Un motlle de preforma de PET d'alt rendiment no es defineix només pel seu recompte de cavitats. La qualitat constant de la porta, el flux de fusió equilibrat i el control tèrmic precís són igualment importants per aconseguir una producció fiable i reduir els residus de material.
En l'emmotllament per injecció de PET d'alta velocitat, petites variacions a la porta poden provocar problemes de qualitat recurrents, com ara encordaments, baveu, vestigis desiguals de la porta i aspecte inconsistent de la preforma. Aquests defectes poden semblar menors individualment, però a través d'una línia de producció de diverses cavitats, poden augmentar les taxes de ferralla, allargar el temps d'inspecció i interrompre les operacions de modelat per bufat aigües avall.
Actualitzar el sistema de canal calent a la tecnologia de la porta de la vàlvula és un enfocament per abordar aquests reptes. Un motlle de preforma de PET de porta de vàlvula dissenyat adequadament utilitza l'obertura i el tancament de la porta controlats per millorar l'apagada de la fusió, ajudant els fabricants a aconseguir una qualitat de porta més consistent i un procés de producció més estable.
Tanmateix, els resultats depenen de més que del propi mecanisme de la vàlvula. El control de temperatura del canal calent, l'alineació dels pins de la vàlvula, l'eficiència de refrigeració, els paràmetres d'injecció i la precisió de fabricació de motlles han de funcionar conjuntament.
Per als fabricants de preformes de PET que busquen un major rendiment de producció, aquest article explica com funciona la tecnologia de la porta de la vàlvula, quins defectes pot ajudar a reduir i què cal tenir en compte a l'hora d'actualitzar un motlle existent o d'invertir en un nou sistema.

Per què el rendiment del canal calent és important per a la qualitat de les preformes de PET
El sistema de canal calent lliura PET fos des de la unitat d'injecció a les cavitats individuals del motlle mantenint la temperatura de processament necessària. El seu rendiment influeix directament en la distribució de la massa fosa, la formació de la porta i la consistència de la producció.
En la producció de diverses cavitats, fins i tot les petites diferències entre els broquets de canal calent poden afectar com s'omplen les cavitats individuals i com es separa la porta després de la injecció.
Una configuració de porta oberta convencional pot ser adequada per a determinats requisits de producció. Tanmateix, quan l'aspecte de la porta, el control del material i la repetibilitat esdevenen crítics, un sistema de porta de vàlvula pot proporcionar un control més precís sobre el flux de fusió a la porta.
Problemes comuns de producció i les seves possibles causes
| Defecte de producció | Possibles factors contribuents | Millora potencial |
|---|---|---|
| Encordat de la porta | Tancament de la fosa inadequat, temperatura incorrecta o paràmetres de processament inadequats | Tancament del pin de la vàlvula i optimització del procés |
| Porta bavejant | Pressió residual, temperatura excessiva o separació retardada del material | Tancament millorat de la porta i gestió de la pressió |
| Vestigi de la porta desigual | Desgast de la porta, desalineació o refrigeració inconsistent | Components de la porta de precisió i comprovacions d'alineació |
| Taques negres o PET degradat | Temps de residència excessiu, sobreescalfament local o contaminació del material | Uniformitat tèrmica i control del temps de residència |
| Dimensions desiguals de la preforma | Variació de la cavitat, farciment desequilibrat o refredament inconsistent | Precisió del motlle i equilibri del procés |
| Alt rebuig de cavitat a cavitat | Diferències en l'estat de la porta, la temperatura o el rendiment de refrigeració | Inspecció i ajust sistemàtics a nivell de cavitat |
Aquests problemes no sempre s'originen en el canal calent. La humitat de la resina de PET, les condicions d'assecat incorrectes, la contaminació, la configuració d'injecció i els components desgastats del motlle poden produir símptomes similars. Per tant, una actualització efectiva comença amb la identificació de l'origen real del defecte.
Com la tecnologia de la porta de la vàlvula millora el control de l'emmotllament
Un sistema de canal calent de porta de vàlvula utilitza un passador de vàlvula accionat mecànicament per obrir i tancar la porta. Depenent del disseny, l'accionament pot ser pneumàtic, hidràulic o un altre mecanisme d'enginyeria.
Durant la injecció, el passador de la vàlvula es retrau per permetre que el PET fos entri a la cavitat. En el punt de tancament programat, el passador torna al seu seient per interrompre el flux de fusió.
Aquesta acció controlada difereix de dependre únicament de la pressió de fusió i la separació del material en una porta oberta.
La tecnologia de la porta de la vàlvula de quatre maneres pot millorar la producció
Tancament de la porta més controlat
El passador de la vàlvula proporciona una acció de tancament mecànica definida. Quan la geometria de la porta, l'ajust del pin i la configuració del procés s'ajusten correctament, això pot reduir l'encordada i la baveja i ajudar a produir una separació de la porta més neta.
Aspecte de la porta més consistent
La qualitat dels vestigis de la porta es veu afectada per la posició del pin, les dimensions de la porta, la temperatura i les condicions de modelat. Un sistema de porta de vàlvula ben cuidat ajuda a establir condicions de tancament repetibles, donant suport a l'aspecte de la porta de la preforma més consistent.
Reducció de residus de material per defectes relacionats amb la porta
Quan l'enfilament de la porta, el baveig o defectes relacionats són una causa important de rebuig, corregir-los pot millorar la proporció de preformes acceptables. L'estalvi real depèn de la taxa de defectes original i de l'eficàcia de la correcció completa del procés.
Millor control en aplicacions de producció exigents
Alta cavitatMotlles de preformes de PETrequereixen un rendiment repetible en moltes cavitats. La tecnologia de la porta de la vàlvula pot donar suport a aquest objectiu quan s'integra amb un disseny de corredor equilibrat, un mecanitzat precís i una gestió eficaç de la temperatura.
És important destacar que les portes de vàlvules no són una solució universal per a tots els defectes de la preforma. Els seus beneficis s'han d'avaluar en funció del disseny del motlle existent, les condicions de producció i els problemes específics de qualitat registrats pel fabricant.
Valve Gate vs convencional Open Gate: amb què haurien de comparar els compradors?
Quan avalueu una actualització de canal calent, els equips de compres haurien de tenir en compte tant el rendiment tècnic com el cost de producció a llarg termini.
| Factor d'avaluació | Porta oberta convencional | Canal calent de la vàlvula |
|---|---|---|
| Tancament de fusió | Es basa en el comportament del procés i el disseny de la porta | Utilitza tancament de passador mecànic controlat |
| Encordant i bavejant | Pot requerir un ampli ajust del procés | Pot reduir aquests defectes quan es dissenya correctament |
| Aspecte de la porta | Sensible a la temperatura i a les condicions de separació | Ofereix una separació de la porta més controlada |
| Complexitat del sistema | Mecanisme de porta generalment més senzill | Requereix accionament i manteniment addicionals |
| Requisits de manteniment | Depèn de l'estat del broquet i de la porta | Inclou passadors de vàlvules, components d'accionament i superfícies de seient |
| Consideracions d'inversió | Pot implicar una complexitat inicial del sistema més baixa | Requereix una avaluació del cost d'actualització en comparació amb els beneficis de producció esperats |
Cap dels dos sistemes és automàticament superior per a cada aplicació. Una actualització de la comporta de la vàlvula és més convincent quan els defectes documentats relacionats amb la comporta, els requisits de qualitat o els costos operatius justifiquen les consideracions addicionals d'enginyeria i manteniment.
Factors d'enginyeria clau darrere d'una actualització exitosa del corredor calent
La substitució del mecanisme de la porta sense revisar el sistema d'emmotllament més ampli pot produir resultats limitats. Per a un fiableActualització del canal calent del motlle de preforma de PET, diversos factors d'enginyeria mereixen una atenció especial.
El processament de PET requereix condicions tèrmiques controlades amb cura. Una temperatura excessiva o un temps de residència prolongat poden contribuir a la degradació, mentre que un escalfament insuficient o desigual pot afectar el flux de fusió i el comportament d'ompliment.
L'actualització hauria d'incloure una revisió de la configuració de la temperatura del broquet, el rendiment de l'escalfador, la precisió del termopar i les diferències de temperatura entre zones.
El passador de la vàlvula s'ha de moure suaument i tancar-se amb precisió contra el seu seient. La mala alineació, el desgast o la geometria de la porta inadequada poden provocar tancaments inconsistents, fuites o defectes visibles de la porta.
La fabricació de precisió i el muntatge acurat són essencials per mantenir un rendiment repetible a totes les cavitats.
Una comporta de vàlvula no pot compensar completament un sistema de corredor mal equilibrat. La distribució del PET fos, les pèrdues de pressió i la geometria de la cavitat s'han de considerar conjuntament.
En aplicacions d'alta cavitat, les comparacions a nivell de cavitat ajuden a identificar si el rebuig es concentra al voltant de broquets particulars o es distribueix per tot el motlle.
El refredament afecta les dimensions de la preforma, el risc de cristal·lització, el temps de cicle i la capacitat d'expulsar peces de manera coherent. Per tant, s'hauria d'avaluar una actualització del canal calent juntament amb el circuit de refrigeració existent i la distribució de la temperatura del motlle.
El temps de la vàlvula, la velocitat d'injecció, la pressió de retenció, el temps de retenció i la temperatura de fusió interactuen amb el disseny de la porta. Els canvis s'han d'introduir sistemàticament en lloc d'ajustar diversos paràmetres simultàniament.
Un procés pràctic per actualitzar un motlle de preforma de PET existent
Per als fabricants que consideren la conversió en lloc de comprar un motlle completament nou, un procés d'enginyeria estructurat ajuda a controlar el risc d'inversió.
| Etapa | Activitat principal | Resultat esperat |
|---|---|---|
| 1. Valoració de defecte | Registra els defectes de la porta, les taxes de rebuig i els patrons a nivell de cavitat | Identificar les principals pèrdues de producció |
| 2. Inspecció de motlles | Examineu les insercions de la porta, els broquets, els pins de la vàlvula i les condicions de desgast | Establir l'estat del sistema existent |
| 3. Revisió de compatibilitat | Comproveu les interfícies de la màquina, els controls del canal calent i l'espai disponible | Confirmar la viabilitat tècnica |
| 4. Disseny d'enginyeria | Revisar dimensions de la porta, accionament i requisits tèrmics | Desenvolupar una proposta d'actualització |
| 5. Conversió i muntatge | Fabricar o modificar components i muntar el sistema | Prepareu el motlle per a les proves |
| 6. Assaig i validació | Compareu mostres, dimensions, qualitat de la porta i dades de rebuig | Verificar el rendiment en les condicions acordades |
| 7. Seguiment de la producció | Feu un seguiment de la producció, les necessitats de manteniment i les tendències dels defectes | Confirmeu el rendiment operatiu a llarg termini |
Abans d'aprovar una actualització, els compradors haurien de sol·licitar un àmbit de treball clar, una llista de components que s'han de substituir, temps d'aturada de la màquina previst i criteris d'acceptació mesurables.
Els indicadors útils inclouen la freqüència de defecte de la porta, la taxa de rebuig total, la consistència dimensional, l'estabilitat del cicle i els intervals de manteniment. Comparar els mateixos indicadors abans i després de l'actualització proporciona una avaluació més fiable que confiar només en les impressions visuals.
Com mesurar si l'actualització millora el rendiment de producció
El rendiment de la producció s'ha d'avaluar utilitzant la producció registrada en lloc de les millores suposades.
El càlcul bàsic és:
Rendiment de producció (%)=Preformes acceptades ÷ Preformes totals produïdes × 100
Per exemple, si un motlle produeix 100.000 preformes i 96.000 compleixen els criteris d'acceptació especificats, el rendiment de producció és del 96%.
Si una actualització augmenta la producció acceptada mentre la producció total es manté sense canvis, les preformes addicionals acceptades representen un benefici operatiu directe. Tanmateix, el càlcul ha d'utilitzar estàndards d'inspecció coherents i tenir en compte qualsevol canvi en les especificacions del producte o les condicions de producció.
Els fabricants també haurien de separar els rebuigs relacionats amb la porta d'altres defectes, com ara la variació dimensional, la contaminació, les taques negres i les fallades del modelat per bufat aigües avall. Això fa que sigui més fàcil determinar si l'actualització de la porta de la vàlvula està abordant el problema previst.
Per què triar SZ-MOLDTECH (Jiaxing) Co., Ltd. per a solucions de motlles de preformes PET?
SZ-MOLDTECH (Jiaxing) Co., Ltd.fabrica motlles de preformes de PET de precisió per a envasos de begudes i altres aplicacions d'envasos de PET. La nostra gamma de productes inclou una gamma completamotlles de preformes, sistemes de canal calent, mitges motlles en fred, components de motlles, serveis de renovació i conversió. Per als fabricants que experimenten defectes de la porta o un rendiment inconsistent de la cavitat, avaluem l'estructura del motlle i els requisits de producció per identificar millores pràctiques.
Experiència de fabricació consolidada
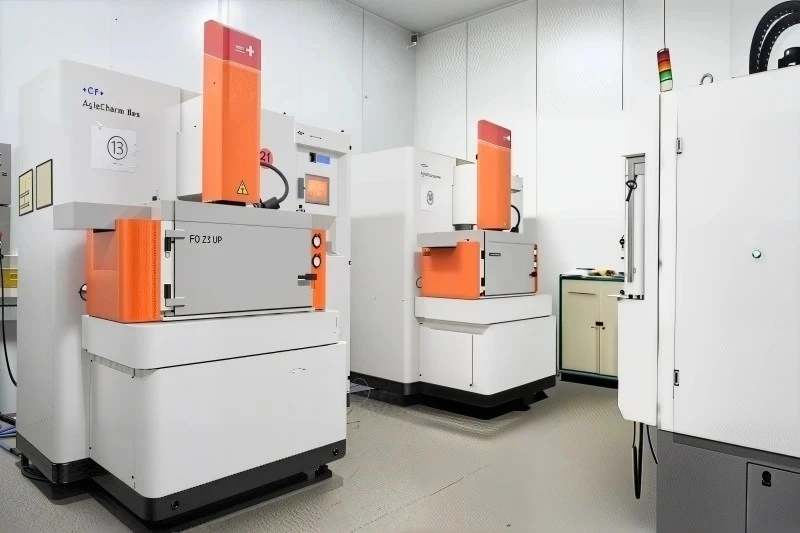
Amb més de 22 anys d'experiència en la fabricació de motlles de preformes de PET, SZ-MOLDTECH combina experiència en enginyeria amb capacitats de producció interna. La nostra instal·lació de 6.000 m² admet el mecanitzat de motlles, el muntatge, la inspecció i les proves. Amb una capacitat de producció anual de fins a 3.300 motlles i unitats relacionades, gestionem projectes per a diferents configuracions de cavitats i requisits de producció.
El nostre equip inclou enginyers i tècnics experimentats que treballen en disseny de motlles, processament de components i muntatge. Aquesta experiència ens ajuda a abordar els requisits pràctics de la producció de preformes de PET de gran volum, on és essencial un rendiment coherent entre cavitats.
Mecanitzat de precisió i inspecció de qualitat
El rendiment de la porta de la vàlvula depèn de la precisió del passador de la vàlvula, el seient de la porta i els components del motlle relacionats. Les petites desviacions en l'alineació o l'ajust poden afectar el tancament de la porta, l'aspecte de la preforma i l'estabilitat de funcionament.
A SZ-MOLDTECH, apliquem mecanitzat de precisió i inspecció dimensional durant tot el procés de fabricació. Les nostres especificacions publicades inclouen toleràncies d'ajust mecànic de fins a 0,005 mm i toleràncies geomètriques de sabates de motlle de fins a 0,01 mm. Les màquines de mesura coordinades i els equips d'inspecció òptica ajuden a verificar les dimensions crítiques abans del muntatge i el lliurament.
Configuracions de motlles per a diferents necessitats de producció
Subministrem motlles de preformes de PET a48, 72, 96, 128 i 144 cavitatsconfiguracions. La selecció depèn del pes de la preforma, l'acabat del coll, la sortida objectiu i les especificacions de la màquina d'emmotllament per injecció.
Per als projectes de portes de vàlvules, el nostre equip d'enginyers avalua conjuntament el disseny del canal calent, el disseny de la porta, els canals de refrigeració i les interfícies de la màquina. Això ajuda a determinar si un motlle nou o una conversió d'eines existents és l'opció més adequada. També oferim serveis de renovació de motlles per als fabricants que busquen allargar la vida útil de les eines o resoldre problemes recurrents de producció.
Solucions pràctiques per a clients internacionals
SZ-MOLDTECH combina la tecnologia de fabricació europea amb una producció conscient dels costos per servir als clients dels mercats internacionals. El nostreMotlles de preformes de PETestan dissenyats per utilitzar-se amb diferents plataformes d'emmotllament per injecció, subjectes a comprovacions de compatibilitat de la màquina i la interfície.
Hem subministrat a clients de 18 països i regions per a aplicacions que inclouen aigua embotellada i envasos de begudes carbonatades. Per a cada projecte, revisem els dibuixos tècnics, els objectius de producció i els detalls de l'equip abans de confirmar la configuració del motlle.
Si teniu previst una actualització de la porta de la vàlvula, compartiu les especificacions del motlle existents i els defectes que necessiteu solucionar. El nostre equip pot avaluar les opcions disponibles i recomanar una solució basada en els vostres requisits de producció.


Conclusió
L'actualització a un motlle de preformes de PET de porta de vàlvula pot ajudar els fabricants a millorar la consistència de la porta, reduir defectes específics relacionats amb la porta i augmentar la proporció de preformes acceptables. Els majors beneficis s'aconsegueixen quan el control del pin de la vàlvula, la gestió de la temperatura del canal calent, el mecanitzat de precisió, l'equilibri de la cavitat i el rendiment de refrigeració s'avaluen com un sistema integrat.
Per a un motlle existent, una avaluació de defectes i una revisió de compatibilitat s'haurien de fer abans de qualsevol decisió de conversió. Per a un projecte nou, els compradors haurien d'especificar requisits de qualitat mesurables, sortida esperada i condicions de la màquina al començament del procés d'enginyeria.
Amb les seves capacitats de fabricació de motlles de preformes de PET, mecanitzat de precisió, renovació i conversió,SZ-MOLDTECH (Jiaxing) Co., Ltd.proporciona una base tècnica per avaluar tant els nous projectes de motlles com les actualitzacions d'eines existents. La solució adequada és, en definitiva, la que ofereix millores de qualitat verificades, una producció fiable i un cost d'operació sostenible durant la vida útil del motlle.


